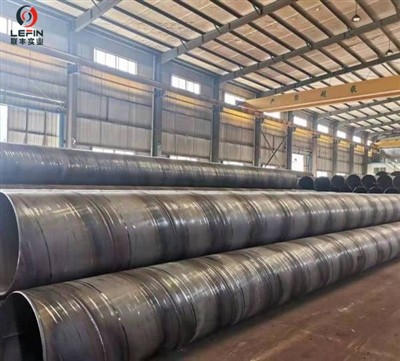
EN10210 è una norma armonizzata europea per i profili cavi strutturali termoformati, comprese le sezioni trasversali rotonde, quadrate e rettangolari, che possono essere saldati o senza saldatura. Questo standard è composto da due parti principali: EN 10210-1 (requisiti tecnici) e EN 10210-2 (specifiche dimensionali).
Introduzione standard
- Materiali principali:L'acciaio coperto dallo standard EN10210 comprende acciaio non legato e a grana fine, gradi di resistenza dell'acciaio inclusi S235, S275, S355 e altri gradi diversi.
- Ambito di applicazione
Il telaio in acciaio della struttura dell'edificio
Produzione di attrezzature industriali
Progetti infrastrutturali (es. Ponti, torri)
Struttura ingegneristica offshore
Componenti strutturali soggetti a carichi statici o dinamici
- Metodo di produzione: ERW (saldatura a resistenza), SMLS (senza saldatura), LSAW (saldatura ad arco sommerso longitudinalmente)
- Forma:Rettangolare, Quadrato, Cerchio
- Grado di acciaio: S235JRH, S275JOH, S275J2H, S355JOH, S355J2H, S355K2H
- Specifica:
Tubo rettangolare:dimensione: 20*30-1500*1000 mm spessore della parete: 1,2-50 mm
Tubo quadrato:dimensione: 200*200-1200*1200 mm spessore della parete: 1,3-50 mm
Tubo circolare:dimensione: 1/2 - 24 pollice spessore parete: 5-50mm
- Lunghezza:6m/12m, dipendono anche dalle esigenze
- Usi: conduttura meccanica, tubo d'acciaio per il trasporto di liquidi, struttura generale, struttura meccanica, trasporto di liquidi, gas, petrolio, ecc
- Test forzato: analisi di fusione, prove di trazione, prove di impatto, stato e dimensioni della superficie. Controlli non distruttivi (NDT) delle saldature per prodotti saldati
- Prove facoltative: analisi del prodotto, prova di trazione nella zona d'angolo, prova di impatto nella zona d'angolo
- Estremità del tubo: estremità piatta/estremità smussata/scanalatura/filettatura
- Rivestimento: Nero/vernice/3PE/galvanizzato/rivestimento epossidico fuso
- Requisiti chimici e meccanici
La norma EN10210 specifica in dettaglio la composizione chimica e le proprietà meccaniche dei requisiti dell'acciaio, compreso il contenuto massimo di carbonio, silicio, manganese, fosforo, zolfo, azoto e altri elementi di diversi gradi di acciaio, nonché resistenza alla trazione, allungamento e prova di impatto e altri indicatori di prestazione.
Composizione chimica
| Acciaio a sezione cava non legato per struttura in acciaio | |||||||
| Analizzare la composizione chimica della fusione di prodotti con spessore inferiore o uguale a 65 mm | |||||||
| GRADO | COMPOSIZIONE % MAX | ||||||
| C | Sì | Mn | P | S | N | ||
| Spessore nominale Inferiore o uguale a 40 mm | 40 mm<Spessore nominale Inferiore o uguale a 65 mm | ||||||
| S235JRH | 0.17 | 0.20 | - | 1.40 | 0.045 | 0.045 | 0.009 |
| S275J0H | 0.20 | 0.22 | - | 1.50 | 0.040 | 0.040 | 0.009 |
| S275J2H | 0.20 | 0.22 | - | 1.50 | 0.035 | 0.035 | - |
| S355J0H | 0.22 | 0.22 | 0.55 | 1.60 | 0.040 | 0.040 | 0.009 |
| S355J2H | 0.22 | 0.22 | 0.55 | 1.60 | 0.035 | 0.035 | - |
Proprietà fisica
| Proprietà meccaniche degli acciai non legati | |||||
| GRADO | Forza di rendimento | Resistenza alla trazione | |||
| Spessore nominale Inferiore o uguale a 16 | 16<Spessore nominale Inferiore o uguale a 40 | 40<Spessore nominale Inferiore o uguale a 65 | Spessore nominale <3 | 3 Inferiore o uguale a Spessore nominale Inferiore o uguale a 65 | |
| S235JRH | 235 | 225 | 215 | 360-510 | 340-470 |
| S275J0H | 275 | 265 | 255 | 430-580 | 410-560 |
| S275J2H | |||||
| S355J0H | 355 | 345 | 335 | 510-680 | 490-630 |
| S355J2H | |||||
Come vengono eseguiti i controlli non distruttivi sulle saldature?
Nella norma EN10210, i controlli non distruttivi (NDT) delle saldature rappresentano un collegamento importante per garantire la qualità dei profili cavi saldati. Di seguito sono riportati i metodi e i requisiti specifici per le prove non distruttive delle saldature menzionati nella norma EN10210:
Requisiti generali:
Quando sono richieste prove non distruttive per le saldature di profili cavi strutturali saldati, queste devono essere eseguite in conformità alla Sezione 9.4 della EN10210-1:2006. I produttori possono decidere se effettuare il test su un cerchio prima dello stampaggio finale, oppure su un profilo cavo rotondo, quadrato, rettangolare o ovale dopo lo stampaggio finale.
Saldatura elettrica:
L'ispezione delle saldature elettriche deve seguire una delle seguenti norme europee:
EN 10246-3, accetta il grado E4 ma non consente l'uso della tecnologia della bobina a tubo/disco rotante;
EN 10246-5, grado accettato F5;
EN 10246-8, grado U5 accettato
Giunto per saldatura ad arco sommerso
I giunti di saldatura ad arco sommerso devono essere ispezionati in conformità alla norma EN 10246-9, livello di accettazione U4, o ispezione radiografica in conformità alla norma EN 10246-10, livello di qualità dell'immagine R2.
Le saldature di testa utilizzate per unire lunghezze di strisce/piastre sono consentite nel processo di saldatura ad arco a spirale sommerso, a condizione che le saldature di testa siano ispezionate mediante le stesse procedure delle saldature principali e soddisfino lo stesso grado di accettazione.
Metodi di prova non distruttivi
I metodi di test non distruttivi comunemente utilizzati includono test a ultrasuoni (UT), test a raggi X (RT), test con particelle magnetiche (MT), test di penetrazione di liquidi (PT), ecc.
Il rilevamento a ultrasuoni utilizza le caratteristiche di propagazione delle onde sonore ad alta frequenza nel materiale per rilevare i difetti all'interno della saldatura, che è adatto per saldature di grande spessore.
L'ispezione a raggi X utilizza raggi X o raggi gamma per penetrare nella saldatura e osservare i difetti sull'immagine prodotta dopo che i raggi penetrano nel materiale
Qualità della superficie di saldatura
La qualità superficiale della saldatura può essere osservata ad occhio nudo o con una lente di ingrandimento; Le prove non distruttive dei difetti del contenuto di saldatura richiedono una tecnologia di prova non distruttiva, il metodo a raggi comunemente utilizzato, il metodo ad ultrasuoni, il metodo della polvere magnetica, il metodo di penetrazione e così via.
Attraverso questi metodi, i difetti interni e superficiali della saldatura possono essere rilevati efficacemente per garantire la qualità e la sicurezza della struttura di saldatura. I test non distruttivi sono una parte importante del controllo di qualità della saldatura ed è molto importante per garantire l'affidabilità e la sicurezza della struttura.