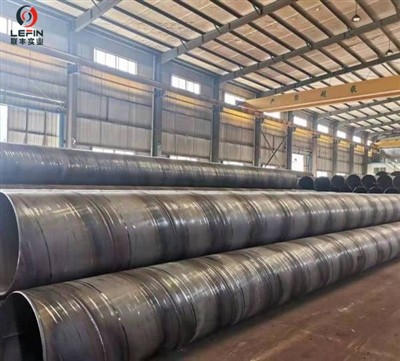
1. Confronto dei processi di produzione
| Caratteristiche del processo | LSAW (saldatura ad arco sommersa cucitura dritta) | SSAW (saldatura ad arco sommerso a spirale) |
| Materie prime | Piastra in acciaio singolo (diametro del tubo di corrispondenza della larghezza) | Coil in acciaio (larghezza indipendente dal diametro del tubo, diametro regolato per angolo a spirale) |
| Metodo di formazione | Pre-piegatura della piastra di acciaio → rotolamento in forma cilindrica → saldatura di cucitura dritta (singola saldatura longitudinale cucitura) | Laminazione a spirale continua di striscia di acciaio → formaggio angolare a spirale → cucitura saldatura a spirale |
| Metodo di saldatura | Saldatura ad arco sommerso (sega), saldatura interno ed esterna a doppia faccia | Saldatura ad arco sommerso (SAW), saldatura a singolo lato o a doppia faccia (a seconda dei requisiti) |
| Processi di formazione tipici | UOE (premi formaggio), jcoe (premi passo-passo) | Formazione elicoidale continua, non sono richiesti stampi complessi |
2. Performance e differenze di qualità
| Indicatori | Lsaw | SSAW |
| Lunghezza saldatura | Corto (solo una cucitura dritta) | Lungo (saldatura a spirale, lunghezza ≈1,2 volte la lunghezza del tubo) |
| Stress residuo | Relativamente piccolo (formazione simmetrica, distribuzione uniforme dello stress) | Relativamente grande (la formazione a spirale provoca stress irregolare) |
| Capacità che porta a pressione | Più in alto (le cuciture dritte sono soggette a una forza uniforme, adatta per l'alta pressione) | Più in alto (le cuciture dritte sono soggette a una forza uniforme, adatta per l'alta pressione) |
| Precisione dimensionale | Alto (spessore della parete uniforme, buona rotondità) | Basso (la formazione a spirale è soggetta a causare fluttuazioni dello spessore della parete) |
| Controllo dei difetti | Facile da rilevare (singola cucitura dritta, copertura NDT completa) | Difficile da rilevare (lunga saldatura e distribuzione a spirale) |

3. Scenari di applicazione
| Campi applicabili | Lsaw | SSAW |
| Intervallo di diametro del tubo | Di solito maggiore o uguale a 16 pollici (406 mm), fino a oltre 60 pollici | Tipicamente da 6 a 120 pollici, con regolazione flessibile dell'angolo a spirale per adattarsi a diversi diametri |
| Gamma di spessore della parete | Parete spessa (può superare i 40 mm) | Spessore della parete media (generalmente inferiore o uguale a 25 mm) |
| Applicazioni tipiche | Linee principali ad alta pressione, condotte sottomarine, ambienti a bassa temperatura, mezzi acidi | Trasporto medio e bassa pressione, ingegneria municipale, tubi di fondazione del mucchio, supporti strutturali |
4. Riepilogo dei vantaggi e degli svantaggi
| Tipo | Vantaggi | Svantaggi |
| Lsaw |
✅ resistenza ad alta pressione, precisione dimensionale ✅ basso stress residuo, adatto per ambienti difficili ✅ facile da rilevare difetti di saldatura |
❌ costo elevato (richiede grandi attrezzature) ❌ Ciclo di produzione lungo ❌ Il diametro del tubo è limitato dalla larghezza della piastra in acciaio |
| SSAW |
✅ tasso di utilizzo del materiale elevato (produzione continua di bobina in acciaio) ✅ Produzione flessibile (la stessa attrezzatura può produrre vari diametri) ✅ a basso costo |
❌ Elevato sollecitazione residua, capacità limitata di pressione ❌ cucitura a saldatura lunga, alto rischio di difetto ❌ Non adatto a scenari ad alta pressione\/parete spessa |
5. Spiegazioni supplementari
- Resistenza alla corrosione:
- I tubi di cucitura dritta LSAW, a causa del loro stress uniforme, sono più adatti per scenari che richiedono un rigoroso trattamento anticorrosivo (come il rivestimento di sottomarini +3 rivestimento PE).
- I tubi a spirale SSAW sono soggetti a concentrazione di stress nelle saldature a spirale e richiedono un ulteriore trattamento anticorrosivo.
- Requisiti standard internazionali:
- Nello standard API 5L, le condotte di trasporto ad alta pressione (come il livello di PSL2) sono più inclini a utilizzare i tubi LSAW.
- I tubi SSAW devono soddisfare i requisiti di ispezione della cucitura di saldatura più rigorosi in standard come ISO 3183.

Riepilogo
- Scegli LSAW: alta pressione, pareti spesse, ambienti difficili (come mare profondo, freddo alto, petrolio acido e gas)
- Seleziona SSAW: media e bassa pressione, progetti economici, requisiti di diametro flessibile (come ingegneria municipale, condutture temporanee).
La selezione effettiva dovrebbe considerare in modo completo costi, livello di pressione, condizioni ambientali e ciclo di progetto. Se necessario, i due processi dovrebbero essere utilizzati in combinazione (come LSAW per la linea principale e SSAW per la linea di filiale).