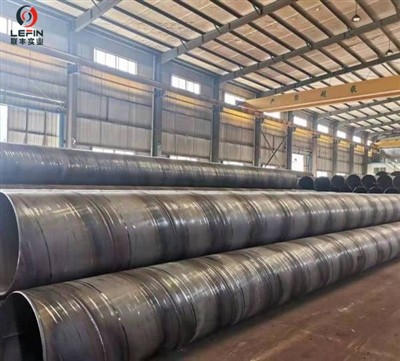
Il rotolamento a freddo e il rolling a caldo sono due diverse tecniche di lavorazione in acciaio, che influenzano direttamente le prestazioni, l'applicazione e l'aspetto dei tubi in acciaio. Le seguenti sono le loro differenze e applicazioni fondamentali:
Rotolamento caldo
• Definizione:
Il rotolamento e la formazione di billette d'acciaio ad alte temperature (sopra la temperatura di ricristallizzazione dell'acciaio, di solito sopra i 1100 gradi).
• Flusso di processo:
Riscaldamento in billetta in acciaio → laminazione ad alta temperatura → formazione → raffreddamento → trattamento superficiale (come la rimozione della scala di ossido).
• Caratteristiche:
- Superficie ruvida: l'ossidazione ad alta temperatura formerà uno strato di ossido (che deve essere rimosso mediante lavaggio o macinazione dell'acido).
- Tolleranza dimensionale di grande: adatto alla produzione di tubi in acciaio a parete di grandi dimensioni (come tubi strutturali e tubi di trasporto del fluido).
- A basso costo: il processo è semplice, con basso consumo di energia e costi di elaborazione.
• Applicazione:
Campi come strutture per l'edilizia, gasdotti e macchinari di costruzione che non hanno requisiti elevati per la precisione.
Rotolamento a freddo
• Definizione:
Ulteriore rotolamento di prodotti semifiniti dopo il rotolamento caldo a temperatura ambiente o a bassa temperatura (senza riscaldamento).
Bobine in acciaio a calore → decapaggio e rimozione della ruggine → rotolamento a freddo (rotolamento a temperatura ambiente) → ricottura → finitura.
• Caratteristiche:
- Superficie liscia: nessuna scala di ossido, può essere utilizzata direttamente per l'elaborazione di precisione.
- Precisione ad alta dimensione: piccola tolleranza, spessore della parete uniforme (adatto per tubi a parete sottile).
- Alta resistenza: il rotazione a freddo provoca indurimento del lavoro, migliorando la durezza e la resistenza dell'acciaio (ma è necessaria la ricottura per ripristinare la plasticità).
- Costo elevato: processo complesso e grandi investimenti nelle attrezzature.
• Applicazione:
Parti automobilistiche, strumenti di precisione, involucri per elettrodomestici, tubi decorativi e altri campi con requisiti elevati per superficie e dimensioni.
Differenze fondamentali
| Progetto | Rotolamento caldo | Rotolamento a freddo |
| Temperatura | High temperature (>1100 gradi) | Temperatura normale o bassa temperatura |
| Qualità della superficie | Ruvido, con scala | Liscio, senza scala |
| Precisione dimensionale | Relativamente basso (tolleranza a spessore della parete da ± 5% al 10%) | Alto (tolleranza all'interno di ± 0. 1mm) |
| Proprietà meccaniche | Buona plasticità, ma relativamente bassa resistenza | Alta resistenza (indurimento del lavoro), richiede ricottura |
| Costo | Basso | Alto |
Come scegliere?
- Seleziona il turno a caldo: viene utilizzato per supporto strutturale, tubi di grande diametro e progetti a basso costo (come impalcature di costruzione).
- Roll a freddo: viene utilizzato per parti di precisione, tubi a parete sottile e requisiti elevati di qualità della superficie (come tubi di scarico automobilistico, mobili).
Incomprensioni comuni
Rolling a freddo ≠ Disegno freddo:
Il disegno a freddo è formato disegnando con un dado, mentre il rotolamento a freddo è formato comprimendo i rotoli.
Il rotolamento a freddo può sostituire il rotolamento caldo?
No, il rotolamento a freddo di solito utilizza prodotti semifiniti a calore come materie prime e non possono produrre direttamente tubi in acciaio di grandi dimensioni.