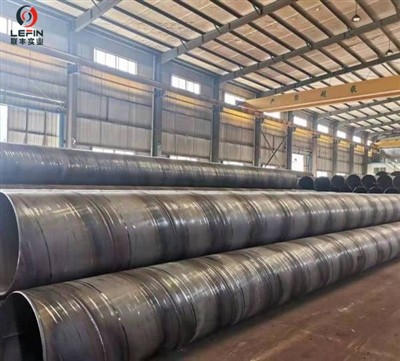
I. Essenza fondamentale della fessurazione dei tubi d'acciaio
L'essenza della fessurazione dei tubi d'acciaio è che lo stress interno è maggiore del carico di snervamento/resistenza alla rottura del materiale. Inoltre, ci sono quattro cause principali: difetti dei materiali, difetti del processo, forza esterna eccessiva e corrosione ambientale.
Dalla fessurazione microscopica dei grani all'espansione della micro-cricca fino alle fessurazioni macroscopiche, si presenta in cinque forme: fessurazione longitudinale, fessurazione trasversale, fessurazione circonferenziale, fessurazione dell'estremità e fessurazione della saldatura.
II. Perché i tubi d'acciaio si rompono? Classificazione delle cause fondamentali
1. Motivi materiali-correlati (difetti intrinseci)
1. Inclusioni/segregazione di fase nelle materie prime
Durante la produzione dell'acciaio, se il contenuto di zolfo, fosforo, ossigeno e idrogeno supera lo standard, solfuri e ossidi si accumuleranno, interrompendo la continuità dei grani metallici e diventando fonte di cricche; se l'equivalente di carbonio è troppo elevato, l'acciaio diventa fragile, ha scarsa tenacità ed è soggetto a cricche a freddo.
2. Struttura metallografica insufficiente
Grani grossi, struttura fasciata, struttura Vickers, struttura dura e fragile della martensite indurita, plasticità notevolmente ridotta, anche una leggera sollecitazione causerà fessurazioni.
3. Spessore della parete irregolare, ellitticità eccessiva
Un lato del tubo è più spesso e l'altro è più sottile, la tensione si concentra nell'area con pareti sottili-e le crepe si verificano preferibilmente sotto tensione.
4. Cracking indotto dall'idrogeno-(più comune)
Durante la produzione dell'acciaio, i processi di lavaggio acido, saldatura e galvanica assorbono idrogeno, gli atomi di idrogeno penetrano nel reticolo, si accumulano per formare pressione interna, rompono i grani e si manifestano principalmente come fessurazione ritardata.

2. Motivi del processo di produzione (difetti post-di fabbricazione)
1. Processo di laminazione a caldo/trafilatura a freddo inappropriato
- Temperatura di riscaldamento/raffreddamento eccessiva: Il surriscaldamento porta a grani grossi e forgiatura incompleta; Una temperatura troppo bassa provoca scarsa plasticità e lacerazione diretta durante la laminazione.
- Riduzione eccessiva del rotolamento: una deformazione eccessiva per singola passata supera il limite di tolleranza del materiale, causando stratificazione interna e micro-fessure.
- Nessuna ricottura intermedia nella trafilatura a freddo: Grave incrudimento per lavorazione a freddo, eccessivo stress di trazione residuo e fessurazioni naturali durante lo stoccaggio e il taglio.
2. Difetti nei tubi di acciaio saldati
Saldatura a spirale, saldatura continua: mancanza di penetrazione, inclusione di scorie, porosità da gas, sottosquadro, cordone di saldatura, la saldatura è un'area debole, la concentrazione delle tensioni provoca fessurazioni dirette; eccessivo apporto di calore di saldatura, fragilità nella zona-interessata al calore.
3. Trattamento termico inadeguato
Un raffreddamento troppo rapido durante la normalizzazione e la ricottura porta a stress da tempra; rinvenimento insufficiente, tensioni residue non rilasciate e successiva fessurazione lenta.
4. Lavorazione di taglio, smussatura, smussatura
La segagione, il taglio a fiamma generano stress termici e strato indurito, con conseguenti microfessurazioni all'estremità, che si espandono successivamente.
3. Cause di stress e forze esterne
1. Stress interno residuo
Dopo la laminazione, la saldatura e la trafilatura a freddo, lo stress interno non è stato alleviato. Il tubo d'acciaio ha una propria tensione di trazione all'interno e si spezzerà naturalmente anche senza forza esterna.
2. Sovraccarico meccanico dovuto a forze esterne
Compressione, impatto, flessione, distribuzione non uniforme della forza durante il sollevamento e l'installazione e superamento del limite di snervamento di progetto del tubo d'acciaio.
3. Concentrazione dello stress
Si verificano crepe nella tacca di apertura del tubo, graffi che causano cavità, spigoli vivi dovuti alla lavorazione della filettatura e cambiamenti improvvisi nello spessore della parete. Lo stress locale viene amplificato più volte, portando a rotture immediate.
4. Cause di corrosione e deterioramento dell'ambiente e del mezzo
1. Infragilimento da bassa-temperatura
I tubi in acciaio a basso-carbonio e-legato mostrano un calo significativo della resistenza agli urti a temperature estremamente basse. Anche leggere vibrazioni o urti possono causare fragili fratture e screpolature.
2. Incrinature per corrosione
- Corrosione da stress: umidità, acidi, alcali, ioni cloruro + stress da trazione, con conseguente tensocorrosione (SCC).
- Corrosione intergranulare: il mezzo erode i bordi dei grani, causando fessurazioni graduali.
- Corrosione da idrogeno, corrosione da solfuri (comune nei giacimenti petroliferi e nei sistemi di condutture chimiche del carbone).
III. In quali circostanze i tubi d'acciaio si rompono? Panoramica completa di tutti gli scenari
1. Crepe durante la produzione
- Durante la laminazione a caldo e la perforazione:La billetta del tubo ha una bassa temperatura e contiene molte inclusioni, che provocano una lacerazione diretta sulla punta perforante.
- Durante il processo di laminazione:Riduzione eccessiva della pressione, regolazione errata dei rulli di guida, causando fessurazioni longitudinali della parete del tubo.
- Durante la produzione di trafilatura a freddo:Scarsa lubrificazione degli stampi, eccessiva deformazione e mancata ricottura con conseguente fessurazione in fase di trafilatura.
- Durante la formazione della saldatura:Scarsa formazione della saldatura, mancata corrispondenza tra corrente e tensione di saldatura, rottura immediata della saldatura.
- Durante il processo di stiratura:Eccessiva pressione sui rulli raddrizzatori, che provoca lo schiacciamento del tubo e la generazione di fessurazioni trasversali.
2. Crepe durante lo stoccaggio/il trasporto
- I tubi trafilati a freddo-e i tubi saldati non sono stati sottoposti a distensione e gli sbalzi di temperatura improvvisi durante lo stoccaggio all'aperto causano espansione e contrazione termica, con conseguente fessurazione.
- Un fissaggio improprio durante il trasporto e il sollevamento e punti di imbottitura irragionevoli provocano compressione e abrasione locale, causando crepe.
- Esposizione a umidità, pioggia, ruggine e corrosione, microfessure che si espandono gradualmente sulla superficie.
3. Cracking post-elaborazione
- Taglio alla fiamma e molatura delle estremità dei tubi, lo shock termico provoca crepe sulle estremità.
- Il taglio del filo, la filettatura, la lavorazione di scanalature, lo stress da taglio combinato con lo stress sugli spigoli vivi portano alla fessurazione.
- Troncamenti casuali, colpi violenti e vibrazioni amplificano le micro-fessure esistenti.
4. Crepe durante l'installazione e l'uso
- Allineamento forzato dei tubi, forte trazione per il collegamento, con conseguente sollecitazione di trazione dell'installazione.
- Superamento della pressione di progetto per il cuscinetto di pressione-, impatto del colpo d'ariete, aumento e diminuzione improvvisi della pressione.
- Uso esterno a basse temperature, senza isolamento, causando fratture fragili.
- Cedimenti in fondazione di tubazioni interrate, carichi sospesi, corrosione del suolo.
- Condizioni di alta-temperatura: scorrimento del grano-ad alta-temperatura a lungo termine, scivolamento del grano che causa fessurazioni; cicli alternati di caldo e freddo, fessurazioni per fatica termica.
IV. Come regolare ed evitare crepe durante la produzione (punti pratici per la fine della fabbrica)
1. Controllo delle materie prime (prevenzione delle crepe alla fonte)
1. Controllare rigorosamente la composizione della produzione dell'acciaio: ridurre lo zolfo e il fosforo, controllare l'equivalente del carbonio, controllare rigorosamente il contenuto di idrogeno, selezionare billette qualificate ed evitare la miscelazione casuale di rottami di acciaio e altre impurità.
2. ATutte le billette in arrivo devono essere sottoposte al rilevamento dei difetti: rilevamento di difetti a ultrasuoni/induzione, rimozione di inclusioni interne, strati e difetti di ritiro.
3. Uniformare il riscaldamento delle billette: riscaldamento del forno passo-dopo-passo a velocità costante, evitando il surriscaldamento e il surriscaldamento locale e garantendo un tempo di mantenimento sufficiente per ottenere una microstruttura uniforme.
2. Regolazione del processo di laminazione/trafilatura a freddo
1. Controllo preciso della temperatura
Per la laminazione a caldo, le temperature di laminazione iniziale e finale sono rigorosamente controllate per evitare la zona fragile; in un ambiente a bassa-temperatura, la temperatura di riscaldamento della billetta viene adeguatamente aumentata.
2. Distribuzione ragionevole della riduzione
Ridurre la quantità di deformazione di rotolamento singola, utilizzare passaggi multipli con piccola riduzione per evitare sollecitazioni eccessive in una volta sola; ottimizzare la spaziatura dei rulli e delle guide per garantire uno spessore uniforme delle pareti e soddisfare i requisiti di ellitticità.
3. Anti-cracking nel processo di trafilatura a freddo
Prima della trafilatura a freddo, eseguire la ricottura di sferoidizzazione per eliminare l'incrudimento; lucidare gli stampi e fornire una lubrificazione sufficiente per ridurre lo stress da attrito; utilizzare più passaggi di trafilatura e aggiungere processi di ricottura nel mezzo.
3. Misure speciali anti-fessurazione per tubi di acciaio saldati
1. Adattare la corrente, la tensione e la velocità di saldatura per evitare penetrazione incompleta, sottosquadro e inclusione di scorie.
2. Preriscaldare prima della saldatura e raffreddare lentamente dopo la saldatura. I tubi in acciaio ad alto-carbonio/acciaio legato devono essere temprati dopo la saldatura per alleviare lo stress.
3. Effettuare il rilevamento dei difetti a ultrasuoni e a raggi X in-linea-sui cordoni di saldatura e rimuovere immediatamente i tubi di acciaio incrinati.
4. Trattamento termico per alleviare lo stress (processo chiave)
1. I tubi trafilati a freddo-, i tubi a pareti spesse-e i tubi in lega devono essere sottoposti a ricottura/normalizzazione di distensione per rilasciare le tensioni residue dalla laminazione e dalla saldatura.
2. Controllare la velocità di raffreddamento. Proibire il raffreddamento ad aria o il raffreddamento rapido. Utilizzare il raffreddamento del forno, il raffreddamento lento nelle fosse per evitare l'indurimento delle strutture.
5. Post-controllo e raddrizzamento
1. Regolare con precisione-la pressione del rullo lisciante per evitare che una stiratura eccessiva provochi crepe trasversali; ri-ispezionare dopo la stiratura.
2. Utilizzare la lavorazione a bassa-velocità per l'arrotondamento e la smussatura dell'imboccatura del tubo per evitare la bruciatura diretta dell'imboccatura del tubo mediante taglio a fiamma; utilizzare invece il taglio meccanico per ridurre le crepe termiche.
3. Effettuare una transizione arrotondata all'imboccatura del tubo dopo la lavorazione per eliminare la concentrazione di stress causata da spigoli vivi e spazi vuoti.
6. Ispezione di qualità online
Vengono condotti test idrostatici, a ultrasuoni e a corrente parassita dell'intero processo-per rilevare in anticipo le micro-fessurazioni e impedire che i prodotti con crepe vengano rilasciati dalla linea di produzione.
IV. Come regolare ed evitare crepe durante la produzione (punti pratici per la fine della fabbrica)
1. Selezione del tipo e compatibilità (seleziona prima il tubo giusto)
1. Ambiente a bassa-temperatura:Seleziona tubi in acciaio resistenti agli urti a bassa-temperatura (come Q355C/D/E) ed evita di utilizzare acciaio comune a basso-carbonio.
2. Mezzi corrosivi (acidi, alcalini, chimici, marini):Seleziona tubi zincati, tubi in acciaio inossidabile e leghe anticorrosione. I normali tubi in acciaio al carbonio sono soggetti a fessurazioni da tensocorrosione.
3. Condizioni di alta-pressione e alta-temperatura:Scegli tubi in acciaio senza saldature-con pareti spesse. Rifiutare i tubi saldati-a pareti sottili come sostituti.
2. Note su conservazione e trasporto
1. Conservare i tubi d'acciaio finiti in piano per evitare che siano sospesi o soggetti a sollecitazioni su un singolo-punto; utilizzare supporti in legno stratificato per evitare contatti diretti e schiacciamenti.
2. Coprirli durante i giorni di pioggia per prevenire la ruggine dovuta all'esposizione alla pioggia e le crepe causate da improvvisi sbalzi di temperatura; tenerli lontani da ambienti con corrosione acida e alcalina.
3. Utilizzare cinghie di sollevamento flessibili per il trasporto e il sollevamento. Non premere direttamente la bocca o il corpo del tubo con funi di acciaio. Vietare severamente la movimentazione brusca e l'impatto.
3. Taglio e Lavorazione Secondaria
1. Cercare di utilizzare il più possibile il taglio meccanico a freddo e ridurre al minimo l'uso del taglio a fiamma calda; quando è necessario il taglio a fiamma, rimuovere lo strato indurito e le micro-fessure dopo il taglio.
2. Dopo la filettatura e l'asolatura, realizzare smussi e angoli arrotondati per eliminare la concentrazione di stress negli spigoli vivi durante la lavorazione.
3. Se lo stress nel tubo d'acciaio lavorato è elevato, è possibile eseguire una ricottura locale per alleviare lo stress.
4. Specifiche costruttive dell'installazione
1. L'installazione della tubazione non deve essere eseguita allineando forzatamente o tirando o spingendo con forza. Lasciare un margine di dilatazione termica sufficiente per evitare sollecitazioni di trazione residue durante l'installazione.
2. La spaziatura dei supporti e dei cuscinetti deve essere conforme alle normative per evitare che la tubazione rimanga sospesa, affondi o si pieghi sotto sforzo.
3. Per le tubazioni ad alta-temperatura, è necessario installare giunti di dilatazione per compensare l'espansione e la contrazione termica, evitando che lo stress termico causi crepe.
5. Protezione del funzionamento e della manutenzione
1. Non operare oltre i limiti di pressione o di carico per evitare colpi d'ariete e improvvise fluttuazioni di pressione.
2. Isolare e prevenire il congelamento delle tubazioni a bassa-temperatura per evitare rotture fragili; vietare l'impatto diretto e gli urti sulle condutture in inverno.
3. Applicare rivestimenti anti-corrosione e protezione catodica alle tubazioni interrate per isolare gli ioni cloruro, gli acidi e gli alcali del suolo dalla corrosione.
4. Ispezioni regolari: concentrarsi sull'ispezione delle saldature, delle aperture dei tubi e delle sezioni a gomito (dove la sollecitazione è massima ed è più probabile che si verifichino crepe) e tagliare e sostituire tempestivamente eventuali crepe minori per prevenire la loro espansione e la rottura della tubazione.

VI. Riepilogo veloce
1. Causa principale delle fessurazioni:Difetti del materiale + stress residuo + processo improprio + forza esterna/bassa temperatura/corrosione combinati;
2. Scenari soggetti a cracking:Laminazione/saldatura di produzione, tempra per trafilatura a freddo, taglio con shock termico, utilizzo a bassa-temperatura, ambiente corrosivo, installazione forzata;
3. Prevenzione del cracking nella produzione:Controllo delle materie prime, controllo della temperatura, riduzione ragionevole, trattamento termico post-saldatura, riduzione dello stress, rilevamento dei difetti in linea-;
4. Prevenzione dell'uso del cracking:Seleziona il materiale giusto, stoccaggio e trasporto delicati, lavorazione di taglio a freddo, installazione standardizzata, controllo della pressione, anti-corrosione e anti-congelamento.